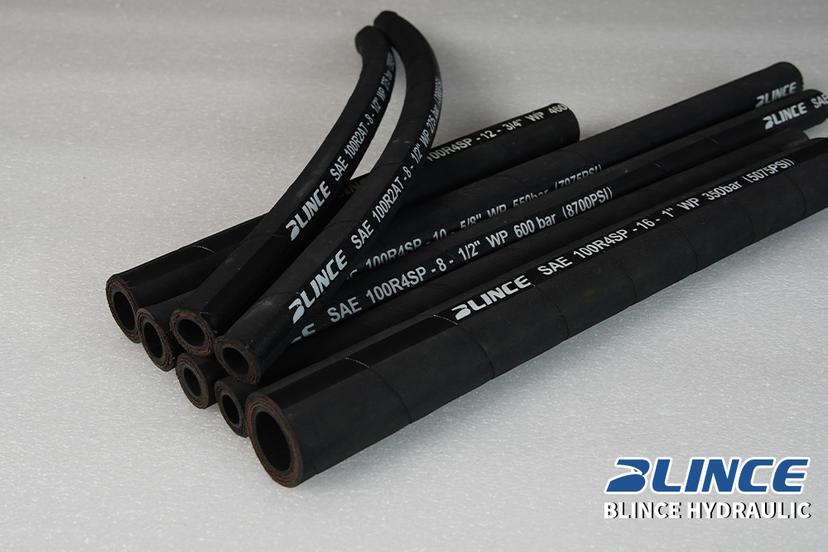
更换液压软管时,请测量其两端接头参考点之间的总长度。标记两端,记录弯头的方向,并确认软管在机器的工作范围内仍有足够的活动空间。在照片或图纸上标记两个测量点。如果旧软管有磨损、扭结或拉紧的情况,请拍摄其安装路径的照片,并在复制旧长度之前检查机器移动过程中路径的变化。
在拆除旧软管之前,先拍下已安装的软管路径照片。
首先确定设备型号和软管的功能。连接到移动油缸的管路与附近固定回油管路的功能截然不同。拍摄一张显示整个管路的照片,然后在细节照片上标注连接点 A 端和 B 端。在笔记中描述它们的具体位置。“A 端位于吊臂枢轴附近的隔板上”比“左侧连接点”更能为供应商提供有用的信息,尤其是在照片是从两侧拍摄的情况下。
在常规检查位置记录软管的走向。拍摄软管上的卡箍、支架、保护套以及可能接触软管的附近部件。如果软管位于面板后方,拍摄入口和出口的照片,并记录它们之间的位置。将故障区域包含在更广阔的画面中。软管穿过支架处光滑的痕迹与接头后紧贴软管的紧密折叠痕迹所反映的情况截然不同。
请将此视为拆卸前机器的记录。停机后,机器内部可能仍存在残留压力和负载。在搬运组件之前,请遵循设备制造商的隔离和泄压程序,并按规定支撑所有活动部件。拆卸、移动检查和测试应由合格的技术人员进行。如果怀疑存在泄漏,请远离泄漏区域,并遵循经批准的泄漏检测方法。切勿用手进行压力泄漏检测。
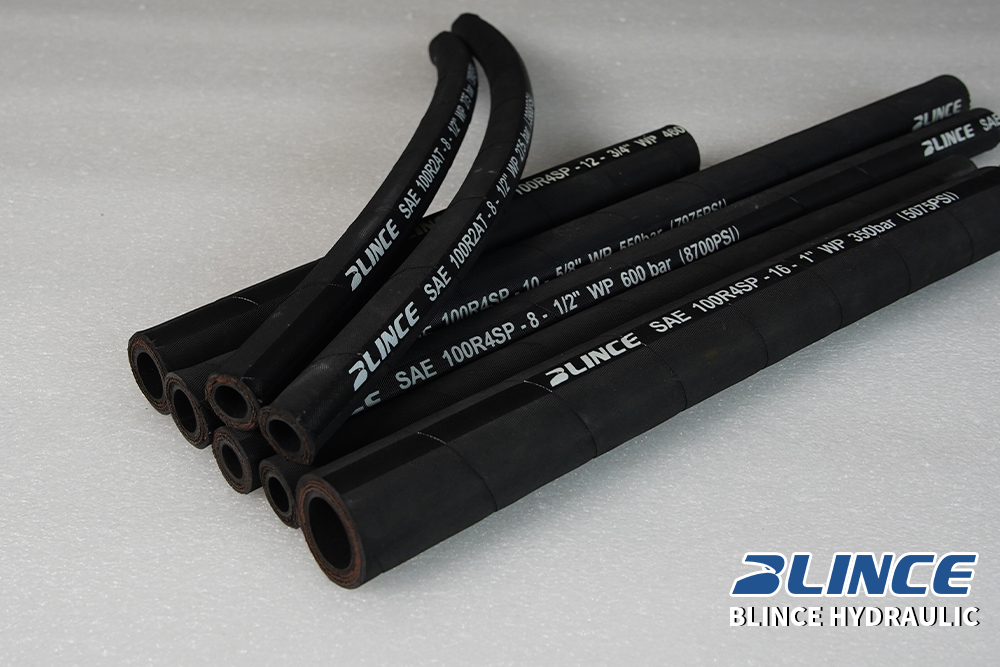
机器安全后,拆下软管,务必保留所有可辨认的标记和连接标识。油渍、油漆和旋转的弯头都可能掩盖重要信息。记录软管的纹路(即软管外皮上的印刷标识)以及任何装配标签或原厂零件编号。纹路可以识别软管的系列和尺寸,而装配编号则可以识别整根软管及其两端。如有,请同时提供这两项信息。
判断旧的装配体是否是一个好的模式
如果原组件在其使用寿命期间运行良好,那么在确认其尺寸和端部结构后,它就可以作为有用的模板。而临时更换且很快失效的组件则需要更仔细的检查。在复制之前,应将旧组件与原厂零件信息和机器的运行路径进行比对。询问是否有人添加了适配器、移动了夹具、更换了油缸或将直通端替换成了弯头。
检查损坏部位与机器的吻合情况。如果在重复接触点处出现磨损,则应检查管路走向和可用间隙。如果附件达到极限时软管末端发生拉扯,则提示需要检查软管的运动或支撑情况。如果软管出现明显的扭结,则说明原有的弯曲形状已无法作为参考。这些观察结果有助于确定需要检查的内容,但无法确定组件失效的原因或适用的软管规格。
有时旧组件并不完整。例如,拆卸过程中缺失的部件端头或软管断裂都会导致关键参考点丢失。请保存缺失的部件,记录缺失的零件,并根据原厂图纸或供应商认可的机器加工流程进行操作。如果将破损的零件当作完整零件来测量,可能会导致近似尺寸变成错误的采购规格。
| 你所拥有的 | 下一步的最佳证据 |
|---|---|
| 带有可读零件编号的原装组件 | 零件编号、A/B照片以及当前连接和路径的检查 |
| 旧软管,印刷字迹模糊不清。 | 末端参考、配件识别、路线照片和机器工作信息 |
| 损坏或不完整的组件 | OEM图纸或已验证的机器尺寸,并标记出缺失的尺寸。 |
| 老旧软管存在明显的接触不良或弯曲问题 | 现场拍摄的损坏情况照片以及重要作业位置的路线照片 |
测量成品软管在约定端点之间的长度
液压软管组件长度是指安装好两个接头后的完整部件的长度。将拆下的软管平放在稳定的平面上,使其自然放松,并测量其两端相应参考点之间的距离。根据接头设计和图纸,供应商可能使用密封端面、连接端或弯头中心线作为参考点。在照片或草图上标记这些点,以便两侧都能读取相同的尺寸。
直线组件通常更容易描述。对于两个弯头,金属最长跨距易于测量,但可能与规定的总长度不同。如果图纸使用弯头连接的中心线,则弯头本体的外边缘并非该尺寸的正确端点。将卷尺放在照片中,并标记其测量线。目标是为车间提供可重复的尺寸,即使第一次测量是暂定的。
测量软管本体时,应保持其自然状态,不要为了追求数值而拉伸软管。如果软管呈弯曲状或发生变形,请记录测量方法,并使用草图确认成品零件的尺寸要求。机器上两个端口之间的距离是另一个尺寸。虽然它可以用于检查间隙,但并不包括弯曲路径、接头处的直线段或移动余量。
每个数值旁边都要注明单位。混合图纸中,装配长度可以采用毫米,而某些螺纹接头的描述可以采用英寸。如果旧零件的尺寸约为 32¼ 英寸,则应注明测量方法,仅在供应商要求转换值时才提供毫米。让工厂确认合适的制造公差。在卷尺测量值中添加小数位并不会提高其精度。
如果组件较短,接头会占据更大的整体尺寸。即使总长度保持不变,从紧凑型弯头更换为较长的弯管也可能导致接头之间的软管柔性降低。当空间狭小时,请要求车间在拟定图纸上标明软管的自由长度和方向。这在固定支架和机器罩附近尤其重要。
将组件长度和切割软管长度分别列在不同的行上
切割长度是指在安装经批准的接头之前软管的长度。它取决于所选的软管和接头的具体型号以及成品部件的端部参考尺寸。 盖茨软管装配指南提供了一种方法,即使用指定的接头尺寸,从装配长度中减去两个接头的切割尺寸。这些尺寸来自相应的组件数据,并采用与订单中相同的总长度约定。
假设示例。图纸上标明成品长度为 820 毫米。所选管件的匹配截止尺寸分别为 44 毫米和 51 毫米。估算的切割长度为 820 - 44 - 51 = 725 毫米。买方要求确认的成品尺寸为 820 毫米。725 毫米取决于所选用的管件及其参考点。如果加工厂更换了弯头,则需要根据修改后的零件图纸核对切割长度。
| 方面 | 假设值 | 请求中应该写些什么 |
|---|---|---|
| 成品长度 | 820毫米 | 包括标记的 A 和 B 参考点 |
| A 端和 B 端截断值 | 44毫米和51毫米 | 请商店提供拟安装配件的数据。 |
| 软管切割长度估算 | 725毫米 | 仅供参考,实际以所选装配系统为准 |
首次询价时,请在表格中填写成品长度、端部类型和方向。切割和压接数据由合格的装配商使用经批准的组件组合完成。如果供应商采用不同的长度标注方式,请在下单前索取带注释的草图。这比仅凭两个未标注的数字长度来判断要快捷得多。
使用标记草图绘制新路线
如果旧部件不可用或布局已更改,请在机器图纸上标记连接点和拟安装的支撑结构。标明接头方向、附近障碍物、机器运行位置以及您能验证的最小可用间隙。测量路径时应沿拟安装的软管路径进行。两个端口之间的直线测量无法反映软管必须适应的弯曲和位移。
合格的安装人员可以根据其维护程序,在设备固定到位的情况下评估拟定的路径。通过模型或图纸审查,可以显示接头是否与防护罩相交或弯曲角度是否过小。其价值在于检查几何形状。装配人员仍然需要确切的软管系列、端部接头尺寸和公差,才能完成零件规格的制定。在审查完成之前,请在图纸注释中将“路径估算”和“批准的总长度”分开记录。

找出两端并描述肘部指向。
分别记录A端和B端。对于螺纹端,拍摄一张密封面的正面照片,以及一张显示螺纹和形状的侧面照片。记录螺纹是公头还是母头、直螺纹还是弯螺纹、固定式还是旋转式,以及它的连接方式。带有尺寸标注的OEM图纸或经过验证的配件标识比单独的照片更有说服力。相似的直径可能隐藏着不同的螺纹、密封座或密封方式。
扩口接头通过其倾斜表面进行密封,端面密封接头则利用其端面和密封圈进行密封,其他类型的接头则在不同的位置进行密封。请确保连接说明中包含标准件和密封件类型,而不仅仅是扳手尺寸。如果机器上已有适配器,请说明该适配器是保留在机器上还是包含在更换范围内。软管末端和机器上的接口可能是两个不同的连接,通过该适配器连接。
法兰连接不仅仅需要螺栓数量来判断。请根据图纸记录法兰标识,并注意密封件、尺寸和周围间隙。如果照片中出现夹具或紧固件,请明确报价中应包含哪些部件。如果螺纹或法兰标识仍不确定,请在指定部件之前,要求供应商根据标注尺寸和部件文档进行确认。网站的液压接头供应指南提供了更多与供应商讨论连接细节的信息。
标记出你观察肘部角度的视角。
定位描述了软管轴线上一个弯头相对于另一个弯头的相对位置。例如,订单中如果只写“两个90度弯头”,则会给出两个弯头的形状,但不会说明它们之间的关系。如果弯头必须指向特定方向,请标明观察角度、参考弯头以及角度的测量方向。请附上照片或图纸,在同一视图中显示两个弯头的朝向。
当旧软管拆卸后呈弯曲状时,草图尤其有用。在预定的连接位置画出 A 和 B,并用箭头指示每个弯头的指向。告知供应商哪一端固定,并标明组装过程中会旋转的端。不同的供应商可能使用不同的角度标注。请他们将图纸上的角度标注发回给您,以便与您的草图进行比较。例如,图纸可能标注为“从 A 点看向 B 点,A 点向下,B 点向右”。该视图中必须同时显示两个箭头。供应商可以将草图转换为他们自己的角度标注,然后发回给您确认。
旋转螺母可以让安装人员在不扭转软管的情况下拧紧连接。拧紧后,请查阅接头说明书,了解其在使用过程中是否允许任何移动。如果技术人员必须缠绕软管才能连接到第二个端口,请在确认连接后检查软管的方位、长度和走向。
批量订购时,镜像组件应单独列一行。左右零件可以长度相同,并具有相同的两个接头,但方向相反。每个零件绘制一个带注释的视图可以避免代价高昂的混淆。草图上应包含机器侧视图和版本信息,并将已批准的副本与采购订单一起保存。
在工作范围内检查弯曲半径和间隙
静止状态下合适的软管,在附件伸展时可能会收紧,在缩回时可能会形成急弯。检查软管在相关极限位置及其过渡处的走向。找出组件最紧的位置、可能与其他部件接触的位置以及接头附近最急的弯曲处。请合格的技术人员按照机器认可的程序检查软管的运动和间隙。
最小弯曲半径取自软管具体型号和尺寸的文档。将最小弯曲半径与供应商规定的测量标准以及适用的静态或动态工况进行比较。 派克软管安全和产品指南讨论了弯曲半径、压力引起的长度变化、机器运动和扭曲的影响。徒手即可将软管弯曲到特定空间,但这并不意味着该软管在该空间内符合文档规定的极限值。
在接头处保留制造商要求的直线长度,并观察弯曲部分的起始位置。如果软管被猛拉绕过附近的支架,则软管可能在套管处急弯,而其余部分看起来却很宽松。如果机器设计允许,使用弯头或不同的支撑位置可以提供更简洁的路径。任何路径更改都应参考相关图纸进行确认,因为更大的弯曲部分可能会将接触点移至机器的其他位置。
检查两个运动方向。在伸展位置,软管可能行程不足,拉扯接头。在收缩位置,同一根软管可能陷入夹点。在铰链附近,软管穿过接头的位置及其支撑方式都会影响这两种情况。通常,在每个位置拍摄一张广角照片,并拍摄一张弯曲角度最大的特写照片,就足以向供应商展示图纸需要包含的内容。
检查附近支架或软管上是否有相同的磨损痕迹。如果计划加装套管或隔热罩,请在相同的运动范围内验证增加的厚度是否足以容纳这些部件。
压力、振动和移动都会影响组件的安装位置。请参考软管文档和设备要求进行支撑和预留空间。没有通用的百分比可以添加到旧软管的长度中。增加长度可能解决行程一端的狭窄问题,但却会在另一端造成阻碍。根据实际路径选择合适的几何形状,并将最终的组件与该产品的限制条件进行比较。
| 路线条件 | 应该给供应商或安装人员提供什么 |
|---|---|
| 最短或最拥挤的工作岗位 | 照片、可用间隙、安装角度和最紧曲线位置 |
| 工作时间最长的职位 | 路线示意图、移动方向以及软管在支撑物上的受力位置 |
| 附近的尖锐边缘、高温表面或运动部件 | 明显的障碍物、距离以及接触是否随运动而变化 |
| 现有夹具或防护罩 | 位置、必须保持固定的部分以及软管的可用活动范围 |
| 难以对齐的两端 | 已批准的端部参考、时钟视图和周围安装间隙 |
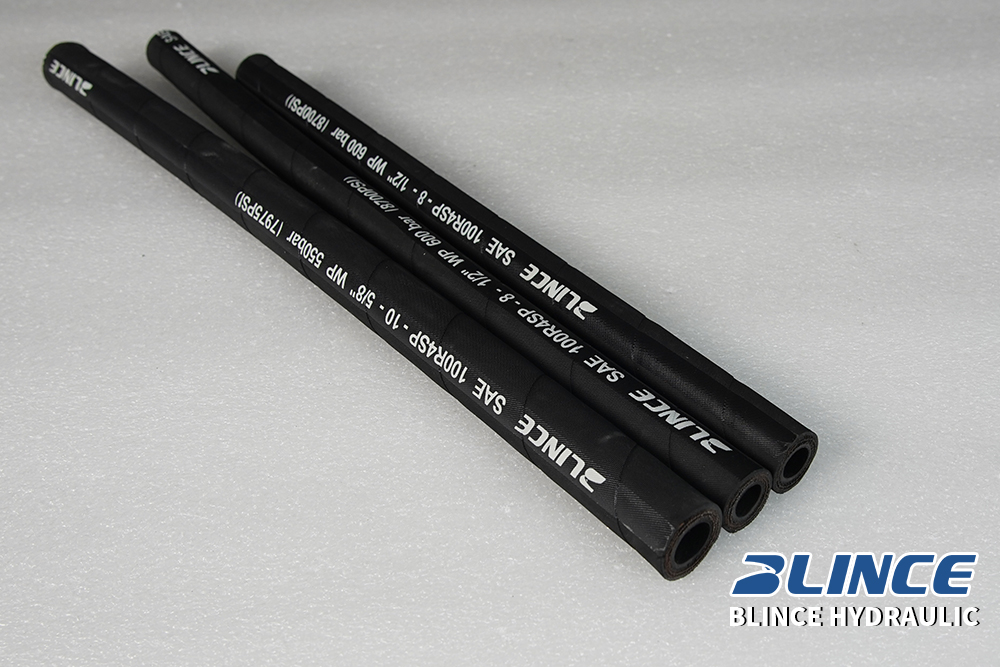
在批准替代方案之前,请明确服务条件。
原软管上的标记是选择替换软管的起点。根据机器信息确认软管内径、适用软管类型、适用流体、工作温度、工作压力和压力等级。如有特殊要求,例如运动频率、外层耐磨性、导电性或最小弯曲半径,也请一并添加。如果具体数值未知,请提供原厂零件编号并注明缺失的数值以便确认。
不要仅凭外径推断软管尺寸。即使标称内径相同,外层和加强层也会使两条软管的外观有所不同。反之,外观相似的两根软管的内径或耐压性能也可能不同。BLINCE 液压软管类型指南可以帮助买家在比较具体产品信息之前,先了解软管系列的名称。
请与供应商核实成品组件的额定值。软管和接头组件必须属于经批准的组合,且适用于相关工况,成品组件的性能也受其适用组件和总成限制的约束。仅凭软管上印制的压力值无法确定成品组件的额定值。请供应商提供所提供组合的软管、接头系列和总成额定值的相关文件。
如果软管用于特殊用途,请尽早记录。例如,吸油管的使用条件不能仅凭压力软管标签来判断。靠近高温表面或输送特殊流体的软管需要提供适用于该环境的文档。当更换软管需要改变其结构时,在将更换后的软管视为可互换之前,请检查其对尺寸、弯曲极限和接头兼容性的影响。
使用BLINCE 液压软管系列来确定相关的产品类别。询问需要哪些具体文件来验证拟定的应用。公开类别并不代表成品组件的额定值、接头、库存或供货情况。报价单应列明包含的内容,以便您了解其涵盖的是散装软管、接头还是特定的成品部件。
对照机器图纸核对报价
按照技术人员的使用顺序阅读报价单。首先确认组件的型号和数量,然后确认两端的连接方式、总长度、定位方式和软管规格。将图纸与夹具、防护罩和活动部件的位置进行比对。确认任何新的适配器或接头形状不会妨碍周围部件的安装。如果供应商提供等效方案,请询问哪些要点已在新部件的文档中确认,哪些要点需要进行现场验证。
对于多管组件,每根软管单独一行,并在采购行中注明其图纸版本。标记所有需要沿用到包装或安装图纸上的 A 和 B 标签。即使连接标注使用了不同的标准,所有长度尺寸也应使用统一的单位制。收到零件后,在安装前将其与已批准的图纸进行比较。旧软管有助于识别差异,而图纸则应明确所订购的零件。
请遵循设备和组装说明进行安装和调试。确认软管沿预定路径布置且无扭曲,支架和防护罩已恢复原位,并由合格的技术人员完成必要的检查。如果组装完成后的软管未正确安装在预定路径上,请在投入使用前重新查看图纸。 盖茨安装指南提供了有关布线、避免扭曲和检查已完成安装的更多详细信息。
订购替换软管时常见问题
你是从一个试件量到另一个试件吗?
测量组件两端连接件上指定参考点之间的总长度。对于直端,图纸可能使用特定的端部或安装面。对于斜端,可能使用不同的参考点,例如连接中心线。在标记好的照片或草图上标明这些点,以便供应商能够按照规范进行操作。
为了防止液压软管拉紧,我应该加长多少?
首先检查软管在哪些位置受力过大,以及其在机器工作范围内路径的变化情况。然后确认所需的长度、接头角度、最小弯曲半径和支撑位置。如果软管长度过长,在油缸伸出时可能会卡住或挤压,导致油缸缩回时发生这种情况。根据完整的路径确认新的尺寸。
如何订购带有两个弯头的软管?
标明两端位置,明确每个弯头的角度,并附上时钟示意图,标明参考端和观察方向。供应商的图纸应确认两个弯头的相对位置。此外,还应标明总长度参考点、软管规格以及连接处附近的任何狭窄空间。
发送一份请求,供应商可以根据图纸进行核对。
请提供机器型号或组件零件编号、软管标记、成品长度(含标记的端点)、两端描述以及任何定位草图。添加一张路径照片,并说明影响配合的最紧间隙或运动情况。如有机器文档,请提供应用压力、流体和温度的详细信息。如果缺少必填字段,请标注并说明您可以提供哪张图纸或哪项测量数据。
当您需要查询软管或接头选项时,请使用BLINCE 询价页面发送信息。在下达更换订单前,请索取装配图和适用的文档限制。使用该图纸确认连接方式,并检查软管在机器整个工作范围内的走向。