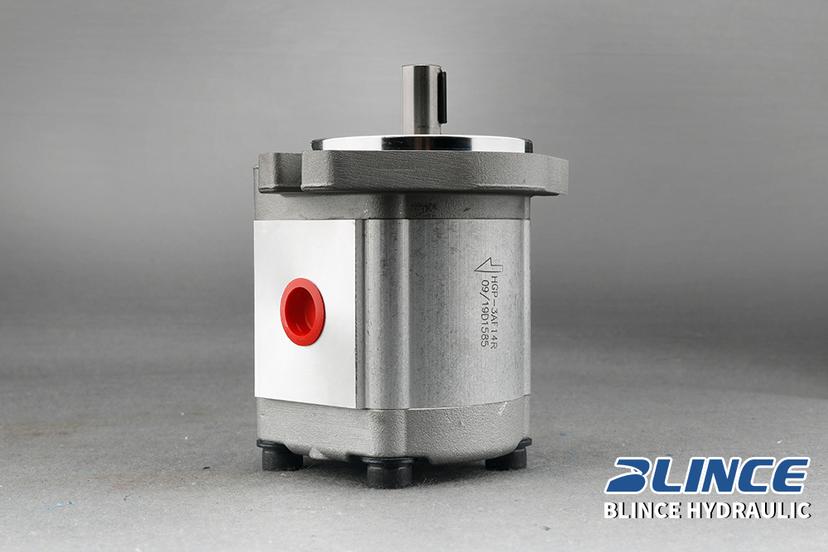
まず、古い油圧ギアポンプの完全なコードを確認してください。次に、ポンプを取り付けるフランジ、駆動軸、および配管が接続されるポートを確認します。機械の回転、流量、圧力を確認してください。見積書にポンプの正確な図面を添付してもらいましょう。その図面を使用して、新しいポンプがボルトで固定できるか、軸がカップリングに適合するか、オイルラインが届く範囲にあるかを確認します。
交換用油圧ギアポンプの5つのチェック項目
| チェック | 何を比較するのか |
|---|---|
| 古いポンプコード | 接尾辞を含む銘板全体。タグが摩耗している場合は、機械または駆動装置のモデル名も記載してください。 |
| 取付フランジ | 駆動部に接する面、ボルト穴、ポンプを中央に配置する丸い部分 |
| シャフトとカップリング | シャフトの形状、ドライブにどれだけ深く挿入されるか、そして実際にどれだけ噛み合うか。 |
| 回転とポート | ポンプが指定された視認側から見てどちらの方向に回転するか、また吸込口と吐出口がどこにあるか。 |
| 運転条件 | 実際のポンプ速度、作動圧力と最大圧力、流体、およびデューティサイクルにおける必要流量 |
図面に示されているフランジの種類を確認してください。取付フランジはポンプを機械に固定する役割を果たします。ポートフランジはオイルラインをポンプに接続する役割を果たします。取り付け部を比較するために、駆動側と側面図を請求してください。古い配管を再利用する場合は、入口と出口の寸法も入手してください。
機械に残しておく部品はどれですか?
古いアダプターとカップリングが機械に残っているかどうかを確認してください。アダプターが残っている場合は、新しいポンプのポンプ側の開口部とボルト穴がアダプターに合う必要があります。見積もりにアダプターが含まれている場合は、両面の図と取り付け後の厚さを確認してください。側面図に、固定された面をマークします。その面を使用して、新しいポンプとカップリングの両方を測定します。
電動モーター駆動装置の場合、シートはベルハウジング上にある場合があります。移動式駆動装置の場合、シートは中間ブラケットまたは駆動ハウジング上にある場合があります。これらの面の間にシール、ガスケット、またはスペーサーがあるかどうか、組立図を確認してください。位置に影響を与える取り付け厚さをメモしてください。駆動装置の図面の改訂を記録し、ポンプの銘板全体が鮮明に写る写真を撮影してください。機器メーカーが取り付けられた駆動装置を識別するために機械のシリアル番号が必要な場合は、その番号も記載してください。
注釈付きの写真が2枚あれば、作業を始めるのに十分でしょう。駆動側の写真には、「取り付け時の位置」、ボルトの中心、およびインレットの位置をマークしてください。側面図には、ポンプが取り付けられる面と、その面からカップリングまでの部品の並びをトレースしてください。識別の手がかりとして、鋳造番号も追加してください。ポンプがカップリングと一緒に外れてしまった場合は、組み立てが外される前にカップリングが駆動軸のどの位置にあったかを示す写真も添付してください。
シート面とは、ポンプを取り付けた際に接する面のことです。パイロット(レジスターとも呼ばれる)は、ポンプを駆動開口部の中心に位置させる円形の部分です。ボルトはジョイントを固定します。図面でこれら3つすべてを確認してください。パイロットが開口部に対して広すぎたり深すぎたりしても、穴の位置は合うことがあります。
ドライブ側がどちらの面かを確認してから、提案されたアダプタをその図面に取り付けてください。リバーシブルに見えるプレートは、片面にレジスター、もう片面にカウンターボアがある場合があります。見積書にポンプ側しか記載されていない場合は、反対側の面についても確認してください。2つのシート面間の取り付け厚さをマークし、その寸法を下のシャフトワークシートに転記してください。
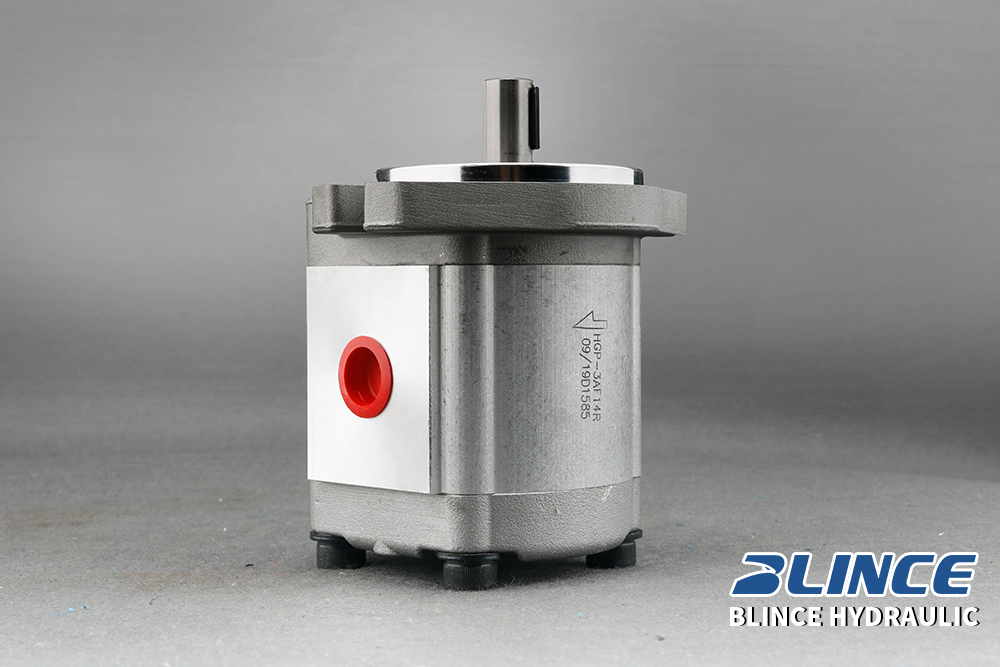
油圧ポンプの取り付けフランジを識別する方法
パイロットの直径と、座面からの突出量を測定します。駆動側では、開口部とその有効深さを測定します。開口部に傾斜した縁や底部の段差がある場合は、図面に印を付けます。最も深い位置は、パイロットが実際に挿入できる位置よりも奥にある場合があります。
2ボルトフランジの場合は、一方の穴の中心からもう一方の穴の中心までの距離を測定します。機械の上部を基準として、これらの穴の方向をマークします。4ボルトフランジの場合は、図面に示されているボルト円の水平方向と垂直方向の間隔を記録します。穴のサイズ、ねじの詳細、および位置決めピンを追加します。ファスナーに工具を使用するためのスペースがあることを確認します。
スペースが狭い箇所には、必ずクリアランス寸法を1つ追加してください。取り付けナットの位置では、工具に必要なスペースを測定してください。出口の位置では、取り付け済みの継手とブラケットまでの距離を示してください。ポンプ本体がその他の点で適切であれば、ボルトヘッドの横にリブを設けたり、既存の継手が使用しているスペースにポートを移動させたりすることができます。新しいポンプの図面に全体の幅と高さしか記載されていない場合は、該当箇所の写真を添付して送付し、その部分の寸法を問い合わせてください。
| 識別する特徴 | 何を記録すべきか | なぜそれが重要なのか |
|---|---|---|
| 座面 | 基準面、ガスケットまたはスペーサーの配置、および機械に固定される面 | パイロットチェックおよびシャフトチェックの基準点を設定する |
| パイロットまたは登録 | 直径、突出量、および対応する有効穴深さ | 設置場所を確認し、ポンプが所定の位置に収まるかどうかを確認します。 |
| ファスナー | ボルトの中心または円、クロッキング、穴の種類、アクセス | 固定方法と工具のクリアランスを確認します |
| ドライブインターフェース | シャフトの形状、作動部、および取付面からの位置 | カップリングまたは駆動部がどのように噛み合うかを決定する。 |
| ポンプの外形とポート | 本体サイズ、ポートの向き、接続の詳細 | ユニットの設置と配管が可能であることを確認します。 |
古い鋳造品から得られた寸法を測定値としてマークしてください。鋳造面は粗い場合があり、古い穴は摩耗している可能性があります。公称レジスターや公差を特定する必要がある場合は、管理図面を使用するか、ベンダーに測定値と提供された部品との照合を依頼してください。サプライヤーがどの嵌合サイズと公差を確認する必要があるかを把握できるように、スケッチに暫定的な寸法をマークしてください。
SAEフランジ名からわかること
機械図面にSAE J744の指定がある場合は、見積もり依頼時に図面番号とともにその指定を含めてください。この規格は、油圧ポンプおよびモーターの取り付け寸法と駆動寸法を規定しています。サプライヤーには、寸法図に記載されているフランジとシャフトのコードを特定するよう依頼してください。古い記録に「SAEフランジ」としか記載されていない場合は、サプライヤーがインターフェースを特定できるよう、実際のパイロットとボルトの寸法を送付してください。SAE J744の公開されている適用範囲を参照してください。
Danfoss Lumi Group 2ギアポンプの技術資料を図面の例としてご覧ください。この資料には、同シリーズにおける複数の取り付け方法と入力軸構成が示されています。該当するページを参照して、メーカーが各寸法セットをオプションにどのように関連付けているかを確認してください。見積書にはBLINCEポンプの同等の図面を依頼し、提供されている正確な組み合わせが示されていることを確認してください。
BLINCE CBG2ギアポンプシリーズには、角型取り付けオプションと、プレーンキー付きシャフトやスプラインオプションなど、複数のシャフトタイプが用意されています。「CBG2」の見積もりには、完全な構成コードと、選択したシャフトおよびフランジの図面が必要です。供給業者には、パイロット、ボルトの位置、および供給予定のシャフト突出部を明記するよう依頼してください。公開されている選択肢は、 CBGシリーズギアポンプのページに記載されています。
2つのサプライヤーがフランジに異なる名称を使用している場合は、同じ寸法のインターフェースを送付してください。該当する図面、公称パイロット径、嵌合ボルトの位置、駆動方式を明記した返信を依頼してください。サプライヤー名が以前の書類と一致していても、図面に異なるパイロット径が示されている場合は、サプライヤーにその違いを説明してもらい、必要に応じて見積もりを修正してください。調整済みの図面を使用して、実際に出荷される部品を特定してください。これは、受領チームが部品を確認するための有用な資料にもなります。
ポンプシャフトとカップリングの合わせ方
シャフトがどのようにカップリングを駆動するかを確認してください。キー付きシャフトは溝とキーを使用するため、シャフトの直径、キーのサイズ、および使用可能なキーの長さを比較してください。スプライン付きシャフトは周囲に歯が並んでいます。シャフトとカップリングの図面を使用して、歯の形状、ピッチ、嵌合、および歯数を確認してください。テーパー付きシャフトの場合は、テーパーとカップリングまたはハブを所定の位置に保持する部分を確認してください。
シャフトの突き出し量を測定し、実際にカップリングと噛み合う部分をマークします。傾斜した歯先、肩部、またはねじ山のある先端部は、歯を追加せずに図面の長さを長くすることができます。カップリングの対応する部分を同じ側面図に配置します。シャフトまたは肩部が接触する可能性のある最も近い点をマークします。
シャフトとカップリングがトルクを伝達できる最初と最後の点をマークしてください。シャフトの先端は、最後の歯の高さを超えて突き出ている場合があります。図面に示されている面取りや逃げ加工もすべて含め、組み立てられたドライブにおけるカップリングの位置を記録してください。使用可能な長さを1つのスケッチで比較できるように、取り付けた座面からの寸法を両方とも記入してください。
カップリングの経路にある段差をスケッチしてください。シャフトの先端はブラインドエンドを通過できますが、カップリングの開口部は段差で止まります。調整可能なカップリングの場合は、機器設計者から設置位置と許容誤差を入手してください。ベルハウジングがその位置を固定している場合は、その部品番号を記録し、組立図を使用してください。これにより、購入者は古いポンプがまだ機械に取り付けられている間に予備品を確認できます。
作業によっては、機器所有者が駆動カプラの正確な部品番号やインサートの仕様を送付してくれる場合があります。一方、カプラが既に摩耗していて、刻印が読み取れない場合もあります。そのような場合は、識別補助としてその証拠をラベル付けし、状態が適合に影響する場合は新しい嵌合図を依頼してください。摩耗したサンプルは、本来の走行クリアランスやアライメントの証拠としては不十分です。修理チームがカップリングの点検が必要かどうかを判断する際に、元の写真が役立ちます。
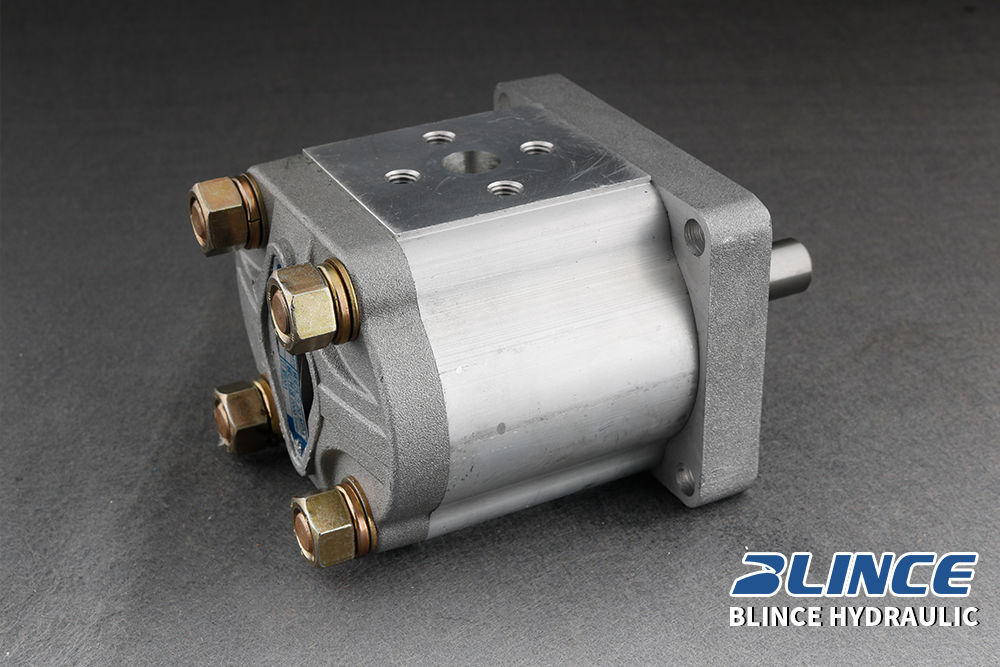
具体例:シャフトのどの部分がかみ合うのか?
この架空の設置例では、ポンプが取り付けられる面から測定してください。シャフト先端は34mmに達します。使用可能な歯の長さは9mmから30mmです。カップリングには14mmから32mmまでの歯があり、カップリングの閉じた端は38mmの位置にあります。4つの寸法すべてにおいて、同じ基準と方向を使用してください。
歯は14mmから30mmまで重なり合い、 16mmのかみ合いが生じます。先端は34mmで終わり、カップリングは38mmで閉じ、先端クリアランスは4mm残ります。見積書に記載されている部品について、必要な最小のかみ合い量と先端クリアランスを尋ねてください。それぞれの要件と実際の結果を比較してください。
次に、ポンプをカップリングから3mm離すアダプターを追加します。同じ図では、シャフトの歯は6mmから27mmまで伸びており、先端は31mmに達します。これにより、かみ合いは13mm 、先端のクリアランスは7mmとなります。先端の余分な隙間は、かみ合いが3mm減少する代償となります。アダプターを選択する前に、両方の結果を確認してください。
嵌合を承認する前に、組立図の公差を確認してください。最小チップクリアランスについては、許容される最長のシャフト突出部と、最も近い許容されるブラインドエンドを比較してください。最小かみ合いについては、軸方向の移動が指定されている場合は、許容される組立位置における歯の間隔を比較してください。両方のクリアランスには、該当するサプライヤーの要件を使用してください。寸法が相互に依存する場合は、実際の組立公差スタックに基づいて作業してください。
使用可能な2つの歯間隔とカップリングストッパーを1つの軸線上に配置します。各寸法に図面参照番号を付けます。カップリングの供給元がカップリングの口から歯を測定している場合は、オーバーラップを計算する前に、ポンプシートからその口までの設置距離を加算します。ブラインドエンドの深さにも同じ変換を適用します。2つの面から測定した寸法を、あたかもそれらがゼロを共有しているかのように組み合わせることで、見かけ上大きな噛み合いが得られることがあります。
ワークシートには、元のポンプを別の列として残してください。元の構成と提案された構成それぞれについて、駆動側の座面、使用可能な最初のスプライン歯までの距離、およびシャフト先端までの距離を記入してください。取り付け済みのカップリング用に別の列を追加し、再利用する部品をマークしてください。見積書に異なるハブまたはアダプタが記載されている場合は、改訂された側面図を添付し、注文書を発行する前にクリアランスと係合チェックの両方を更新してください。
仮組みを行うことで、組立作業者はどの面が接触しているか、カップリングがどこに収まっているかを確認できます。ただし、機器メーカーの手順に従って行う必要があります。図面と運転データを使用して、寸法とトルクの確認を完了してください。規定の方法でポンプが所定の位置に収まらない場合は、作業を中止し、パイロット、キー、またはスプラインの位置、深さ、およびカップリングスタックを確認してください。取り付け金具を使用してポンプを干渉させると、ポンプが自由に面に到達しない理由が隠されてしまう可能性があります。
最小クリアランスと公称嵌合を確認してください。
上記の34 mmシャフトと38 mmブラインドエンド位置を使用した仮想的な公差チェックでは、図面でシャフト先端で33.8~34.2 mm、ストップで37.8~38.2 mmが許容されているとします。これらの極値が同時に発生する可能性がある場合、最小先端クリアランスは37.8 - 34.2 = 3.6 mmとなります。この値を実際のカップリングに指定されているクリアランスと比較してください。公称値4 mm、最小値、および適用可能な制限値を同じワークシートに記入してください。
| フィットチェック | 釈放には証拠が必要 |
|---|---|
| パイロット席 | 使用可能な駆動凹部は、規定の許容範囲内でパイロット全体を受け入れることができる。 |
| スプライン係合 | 使用可能な歯の重なり最小値は、意図されたトルクにおいてカップリングの要件を満たします。 |
| シャフト先端部と肩部 | 両方とも、許容位置全体にわたって嵌合アセンブリをクリアする |
| 組み立て済みレイアウト | 承認された図面には、実際のアダプタ、カップリング、回転、およびポートが示されています。 |
確認済みの寸法ごとに、サプライヤーの図面番号を記載してください。見積書にカップリングの最小嵌合寸法または使用可能な凹部深さが記載されていない場合は、そのチェックを保留し、不足している図面を要求してください。
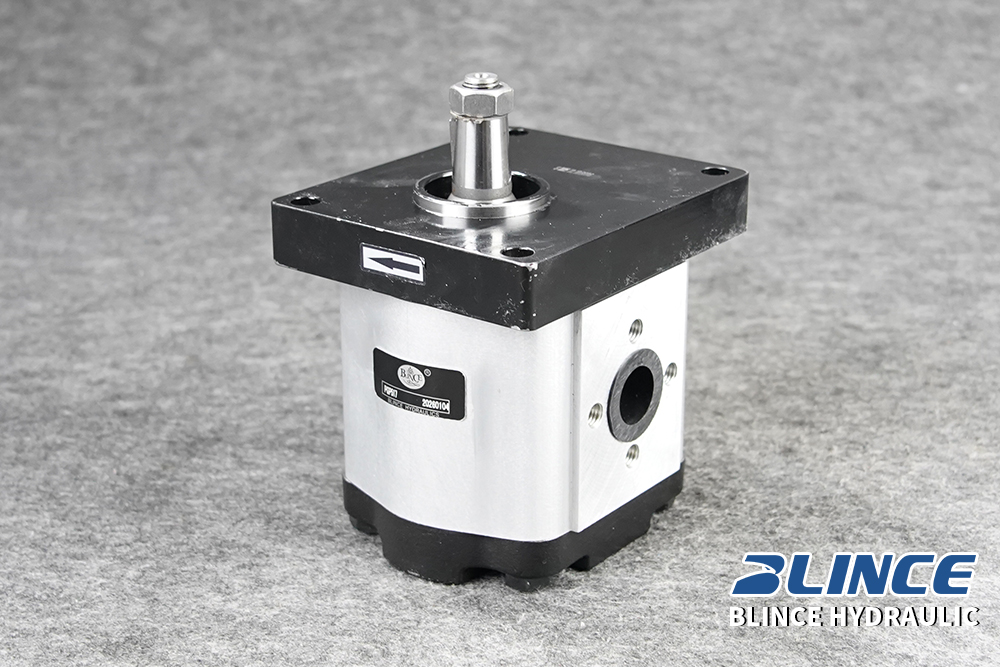
回転、オイルポート、および動作状態を確認してください。
駆動側の写真に回転方向を示す矢印を描き、その横に表示側を記入してください。提供された図面の回転方向について、供給業者に確認を依頼してください。元の吸引接続部と圧力接続部にラベルを付け、供給業者に交換部品の完全なコードに基づいて入口と出口をマークしてもらってください。フランジを機械に合わせて回転させた後、これらのポートがどこに配置されるかを確認してください。ホースの長さを確認する際は、提供されたポート寸法を使用してください。
ポンプを回転させてボルトの配置に合わせた後、配管がどうなるかを確認してください。ホースの配線には、曲げ、継手、またはサービスツールのためのスペースが必要になる場合があります。着座面とポンプの中心線から、再接続が必要な各ポートまでの距離を測定します。ねじまたはフランジ接続とそのシール方法を特定します。交換にアダプターが必要な場合は、結果として生じる突出部とフレームまでの残りのクリアランスを示します。ポンプが取り付けられた位置でホースの経路を確認します。機械がその領域を通過する場合は、関連する移動範囲全体でクリアランスを確認します。
供給業者には、実際のポンプ速度、作動圧力と最大圧力、デューティサイクル、流体の種類に応じた必要な吐出量を伝えてください。ポンプがギアボックスまたは動力取り出し装置を介して駆動される場合は、ポンプ入力の速度と、その速度を決定する条件をメモしてください。OEMのワークシートには、ポンプがサイクルの大部分で無負荷運転されているか、定期的に高負荷運転されているかを示す情報も記載されています。この違いは、選択した排気量、用途定格、および駆動トルクに影響します。シャフトの適合性は、購入者が比較検討を始めた理由であっても、ポンプを承認する要素の一つです。
特殊な駆動レイアウトの場合は、追加の確認事項が必要です。入力軸に直接取り付けられたベルトやギアはラジアル方向の力を加える可能性がありますが、ポンプ駆動方式によっては、主にトルク伝達を目的としたカップリングを使用するものもあります。レイアウト図を示し、サプライヤーに該当機種の許容入力荷重を問い合わせてください。ハウジング、シャフト、カップリングにはそれぞれ異なる制約がある場合があります。提供されているポンプの製造元からシャフト荷重定格を入手してください。交換用ポンプの場合は、元の機械で荷重を支えていた外部支持構造の証拠を保管しておいてください。
BLINCE油圧ポンプの製品ラインナップは、製品ファミリーを特定するのに役立ちます。ギアポンプのサプライヤー選定ガイドでは、使用条件やサプライヤーの証拠など、より広範な調達決定について説明しています。最初の依頼が「ポンプを探す」から「この図面に基づいてこのポンプの見積もりを依頼する」へと移行する際に、これらの資料をインターフェースワークシートと併せてご活用ください。
新しいポンプが合わない場合の確認事項
ボルトの位置は合っているが、ポンプが面まで届かない。パイロットの突出部と凹部の有効深さを比較する。次に、カップリングの位置、シャフト先端のクリアランス、および最初に接触する可能性のある肩部を確認する。以前の構成にシールまたはスペーサーが含まれていた場合は、図面上でその取り付け厚さと目的を特定する。サプライヤーに最初の接触点を確認するよう依頼する。ボルトの公称嵌合だけでは、どの部品が接触しているかを特定できない。
パイロットシートとフランジは閉じますが、スプラインのかみ合いが短くなります。両方の部品の作動歯を単一の軸方向スケッチに描きます。取り付け位置の範囲と、サプライヤーが指定するトルクの最小かみ合いを確認します。また、見える歯の一部が作動領域ではなく導入部ではないかどうかも確認します。スタック全体を検討した後、より長いシャフトまたは異なる位置のカップリングが有効な候補となる場合があります。これらの詳細のいずれかが変更された場合は、改訂された図面を保管してください。
フランジとシャフトは適合しますが、配管が間違った側に接続されています。ベンダーに同じ視点からの回転方向を確認してもらい、そのコードについて入口と出口の指示を確認してください。ユニットの取り付け方向をホースの配置、ファスナーへのアクセス、ポートアダプタと比較してください。別の方向が提案された場合は、取り付けパターンに合わせて図面がどのように変更されるかを確認してください。ホースまたはブラケットを変更する必要がある場合は、見積書に新しい範囲を明記してください。
インターフェースを適合させるための新しいアダプタが提供されています。アダプタの2つの面パターン、パイロット嵌合、および厚さをリクエストしてください。組み立てられたスタックを使用して、シャフトの係合とクリアランスの計算を繰り返します。取り付け金具、駆動シャフトのアライメント、および取り付けのためのアクセスを確認します。交換用アダプタを使用すると、両方のフランジを正しく配置し、ポンプをカップリングの届かない位置に移動できます。両方の面とシャフトの位置を示す側面図により、変更点が一目でわかります。
取り外したポンプには、レジスターの損傷またはスプラインの摩耗が見られます。証拠を記録し、どの測定値が不確かなのかを特定してください。嵌合図面と機械のシリアル記録を使用して、意図した公称サイズを確認してください。損傷したパイロットによって、古いシャフトのアライメントが既に変更されている可能性があり、嵌合部品の状態も別途確認する必要があります。測定値が不確かなためコードを変更する必要がある場合は、嵌合の問題が解決するまで購入承認を保留してください。
交換用ギアポンプの見積もりを依頼する際に送付するもの
古いポンプの銘板、機械または駆動装置の参照番号、および注釈付きの図面2枚を送付してください。機械に残る部品を特定してください。固定シート面、パイロット径と深さ、ボルトパターン、シャフト形状、使用可能な駆動部、およびカップリング位置を明記してください。シャフト端の回転方向、ポート、および動作点も記載してください。摩耗した部品から取得した寸法は暫定値としてラベル付けし、サプライヤーが確認が必要な寸法をマークできるようにしてください。
| サプライヤーに返品を依頼する | 検証に使用 |
|---|---|
| 提供されるポンプコードと図面の完全な改訂 | 見積もりはどのフランジ、シャフト、ポート構成を対象としていますか? |
| 駆動端寸法および側面寸法 | パイロット径と深さ、取り付けパターン、シャフト突出部、および使用可能な駆動部 |
| 回転とポート識別 | 提供されたポンプが駆動系および油圧ラインに適合するかどうか |
| 適用可能なシャフトおよびカップリングの要件 | 必要な重なり、クリアランス、および検討が必要な設置固有の荷重 |
| カバーされている動作点の確認 | 提供されるバリアントの流量、ポンプ速度、圧力、およびデューティ |
古いポンプがまだ稼働している場合は、交換部品の見積もり中に、機械の図面と設置済みの写真を送付してください。停止中に確認が必要な嵌合寸法をベンダーに確認してください。それらの寸法を、必要な写真の横にメンテナンス作業シートに記入してください。ポンプを取り外す際にカップリングが動く場合は、動かす前にシャフト上の位置を記録してください。
古いユニットが作業台にある場合は、部品を別々に保管する前に、タグ、アダプター、カップリングを一緒に写真に撮ってください。記録されたカップリングの位置を書き留め、摩耗面から測定した寸法は仮の値としてマークしてください。ポンプの位置を丸で囲んだ設置済みの写真があれば、添付してください。これにより、サプライヤーは拡大写真を見る際に、ポンプがどの向きに設置されていたかの基準となります。
マーク済みの図面と仕様書をBLINCE Hydraulicの問い合わせページから送信してください。提示されたコードに関連付けられた図面の改訂版をサプライヤーに依頼し、フランジ、パイロット、および作動軸の寸法を図面上で特定してもらってください。その改訂版を注文書に記載してください。受領担当者がタグに異なる接尾辞を見つけた場合、仕様書にはユニットを設置する前に確認のために購買部に送り返す内容が正確に記載されています。